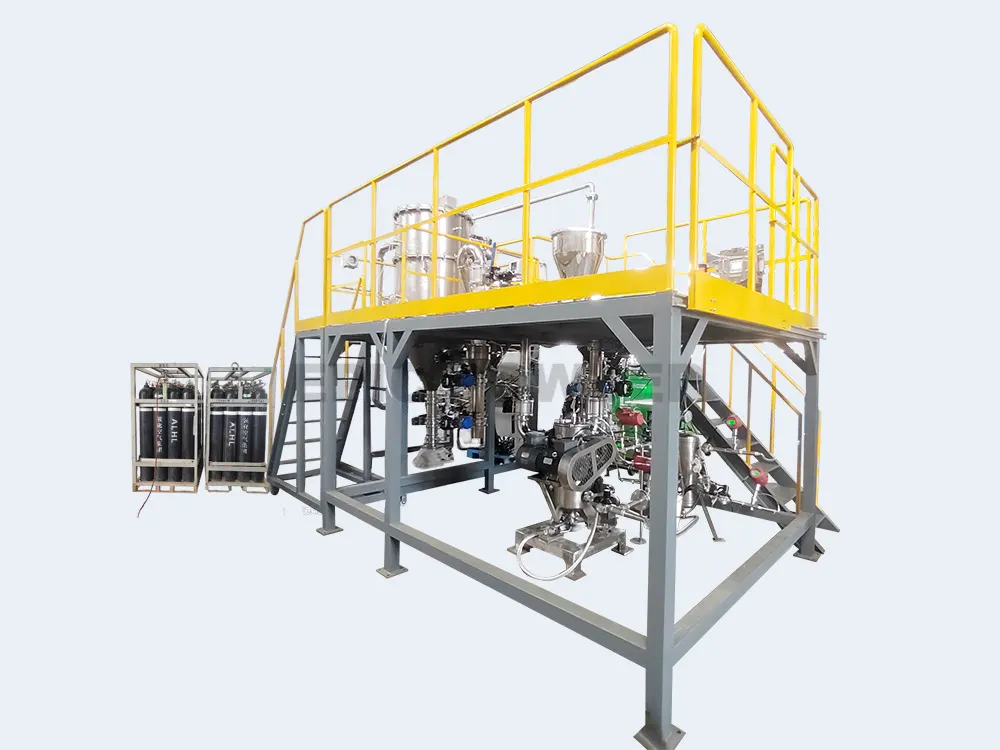
钕铁硼微粉闭路粉碎:系统氧含量稳定控制在 100ppm 以内
华中某磁性材料企业 · MQW10 氮气循环流化床气流磨
- 入料粒径
- < 0.5 mm
- 处理量
- 35 – 100 kg/h
- 系统氧含量
- < 100 ppm
- 粉末收率
- ≥ 99 %
项目背景
客户生产钕铁硼永磁微粉,物料活性高,与空气接触后极易氧化甚至自燃。原有粉碎工序在开放或半开放状态下运行,批次间氧含量波动大,细粉收率不稳定,直接影响磁体的剩磁与一致性。
技术难点
- 钕铁硼粉体比表面积大、活性强,常规气流粉碎的补气与密封难以把氧含量长期压在安全线以下;
- 磁性能对粒度分布极为敏感,粗颗粒与过细粉都会拉低取向度,要求分级切割点稳定;
- 氮气消耗直接决定吨成本,开放排放既昂贵又不安全。
解决方案
- 整线采用氮气闭路循环:粉碎—分级—收集—除尘后气体经风机回流,仅补充系统泄漏量与氧含量超标时的置换量;
- MQW10 流化床对撞式气流磨主机,SUS304 内外抛光,粉碎腔底部 4 个超音速喷嘴,物料在流态化状态下对撞粉碎,避免机械磨损带入金属污染;
- 卧式分级叶轮 + 气体密封结构,顶点切割准确,粗颗粒被截止返回粉碎区;
- MB20 脉冲氮气除尘器(过滤面积 20 m²,抗静电覆膜滤筒)+ MB10 安全过滤器(0.5 μm)双重把关,粉尘排放低于 40 mg/m³;
- 在线氧含量分析仪(0.1 ppm – 21% O₂)与 PLC 联动,超限自动补纯氮并报警;配套氧含量超限联锁停机。
运行结果
- 连续运行下系统内部氧含量稳定在 100 ppm 以内(供气氧含量 < 10 ppm),粉末总收集率 ≥ 99%;
- 分级切割点稳定,成品粒度分布窄,批次一致性明显改善;
- 氮气循环回用后,吨产品气体成本较开放排放方案大幅下降;
- 整线总功率 87 kW,含 75 kW 双螺杆永磁变频压缩机、冷冻式干燥机与精密过滤,露点与含油量满足粉体输送要求。
该客户同一物料后续追加碳钢与不锈钢两种配置,用于不同牌号产线。
有类似物料需要处理?可寄样做小试,用实测数据定方案。
联系我们